Ekstruziya vintinin sıxılma nisbəti kanal həcminin qidalanma hissəsindən ölçmə bölməsinə qədər azaldılmasını təsvir edir. Müqayisə edilə bilən meydança və kanal həndəsəsi olan adi vidada, kanalın ölçmə dərinliyinə bölünən qidalanma kanalının dərinliyi faydalı bir təxmin verir. Əvəzedicini yalnız nisbətdən deyil, tam rəsmdən və faktiki qidalanma şəraitindən seçin: 3:1 ilə işarələnmiş iki vint müxtəlif kanal dərinliklərinə və keçid profillərinə malik ola bilər.
- Kanalın dərinliyini barel çuxurundan deyil, vidanın uçuş diametrindən və kök diametrindən hesablayın.
- İki vinti ekvivalent kimi qəbul etməzdən əvvəl mütləq dərinlikləri və zona uzunluqlarını müqayisə edin.
- Yenidən üyüdülmə forması və yükləmə də daxil olmaqla, bunkerə daxil olan materialı təsvir edin.
- Nisbəti dəyişməzdən əvvəl qidalanma, ərimə, məhdudlaşdırma və aşınmanı araşdırın.
- Dəyişməni tək rpm parametri ilə deyil, sabit istehsal ölçüləri ilə təsdiqləyin.
Vida sıxılma nisbəti nə ilə ölçülür?
Adi tək vidada qidalanma bölməsi, keçid bölməsi və ölçmə bölməsi var. Yem kanalı bərk material qəbul edir; keçid ərimə inkişaf etdikcə kanalın həndəsəsini dəyişir; ölçmə bölməsi əriməni atqıya doğru ötürür. Sıxılma nisbəti bu prosesin başlanğıcı və sonu arasında həndəsi əlaqəni təsvir edir. O, kalıp təzyiqini, məhsul sıxlığını və ya motor səmərəliliyini ölçmür.
Sadə bir sabit vida üçün atelyenin hesablanması:
Sıxılma nisbəti ≈ qidalanma kanalının dərinliyi / ölçmə kanalının dərinliyi
Daha ümumi tərif ekvivalent uçuşlar üzrə kanal həcmlərini müqayisə edir. Dərinlik qısayoluna müqayisə olunan meydança və kanal həndəsəsi lazımdır. Əgər bunlar dəyişirsə, dərinlik nisbətini dəqiq həcmli nəticə kimi qəbul etməkdənsə, müvafiq həcmləri qiymətləndirmək üçün rəsmdən istifadə edin.Allan Griffin vida həndəsəsinin izahıbu ayrı-seçkiliyi edir və faktiki dərinliklər olmadan nisbətə güvənməkdən çəkindirir.
L/D fərqli bir şeyi təsvir edir: effektiv iş uzunluğu vintin xarici diametrinə bölünür. 2700 mm və 90 mm diametrli iş uzunluğu 30: 1 verir. İstehsalçının bu iş uzunluğunun harada başladığını və bitdiyini təsdiqləyin. Sürücü uzadılması mexaniki rəsmə aiddir, lakin səssizcə əlavə emal uzunluğuna çevrilməməlidir.
Buna görə də “90 mm, 30:1, 3:1” oxunmuş spesifikasiya əhəmiyyətli məlumatı əskik qoyur. O, qidalanma dərinliyini, ölçmə dərinliyini, keçid uzunluğunu, meydança dəyişikliklərini və ya qarışdırma həndəsəsini müəyyən etmir. Quraşdırılmış vida ilə dəyişdirmə təklifini müqayisə etməzdən əvvəl bu ölçüləri soruşun. Daha geniş satınalma siyahısı üçün baxınEJS ekstruder vida barrel bələdçisi.
Bir vida rəsmindən sıxılma nisbətini necə hesablamaq olar
Besleme və ölçmə kanalları müqayisə olunan meydança və uçuş həndəsəsinə malik olan şərti, tək başlanğıc dizaynı ilə başlayın. Hər bölmənin sabit dərinlik hissəsini tapın. Konik daxilində yem göstəricisini və ya mikserdən, relyefdən və ya zədələnmiş kənardan ölçmə göstəricisini götürməyin.
Hər bir yer üçün radial kanalın dərinliyini hesablayın:
Kanalın dərinliyi = (uçuşun xarici diametri - kök diametri) / 2
İkiyə bölmə vacibdir, çünki hər iki ölçü diametrdir. Diametr fərqindən istifadə birbaşa iki dəfə bildirilən dərinliyi artırır, baxmayaraq ki, iki bərabər yanlış dərinlik bölündükdə xəta aradan qalxa bilər. İstehsal ölçüləri səhv olarkən nisbət düzgün görünə bilər.
İşlənmiş 90 mm nümunə
Aşağıdakı ölçülər tövsiyə olunan vida dizaynı və ya istehsal testi deyil, ehtimal edilən hesablama nümunəsidir.
| Ölçü | Yem bölməsi | Ölçmə bölməsi |
|---|---|---|
| Uçuş xarici diametri | 90 mm | 90 mm |
| Kök diametri | 72 mm | 84 mm |
| Hesablanmış kanal dərinliyi | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Təxmini sıxılma nisbəti | 9/3 = 3:1 | Eyni dərinlik nisbətinin hesablanması |
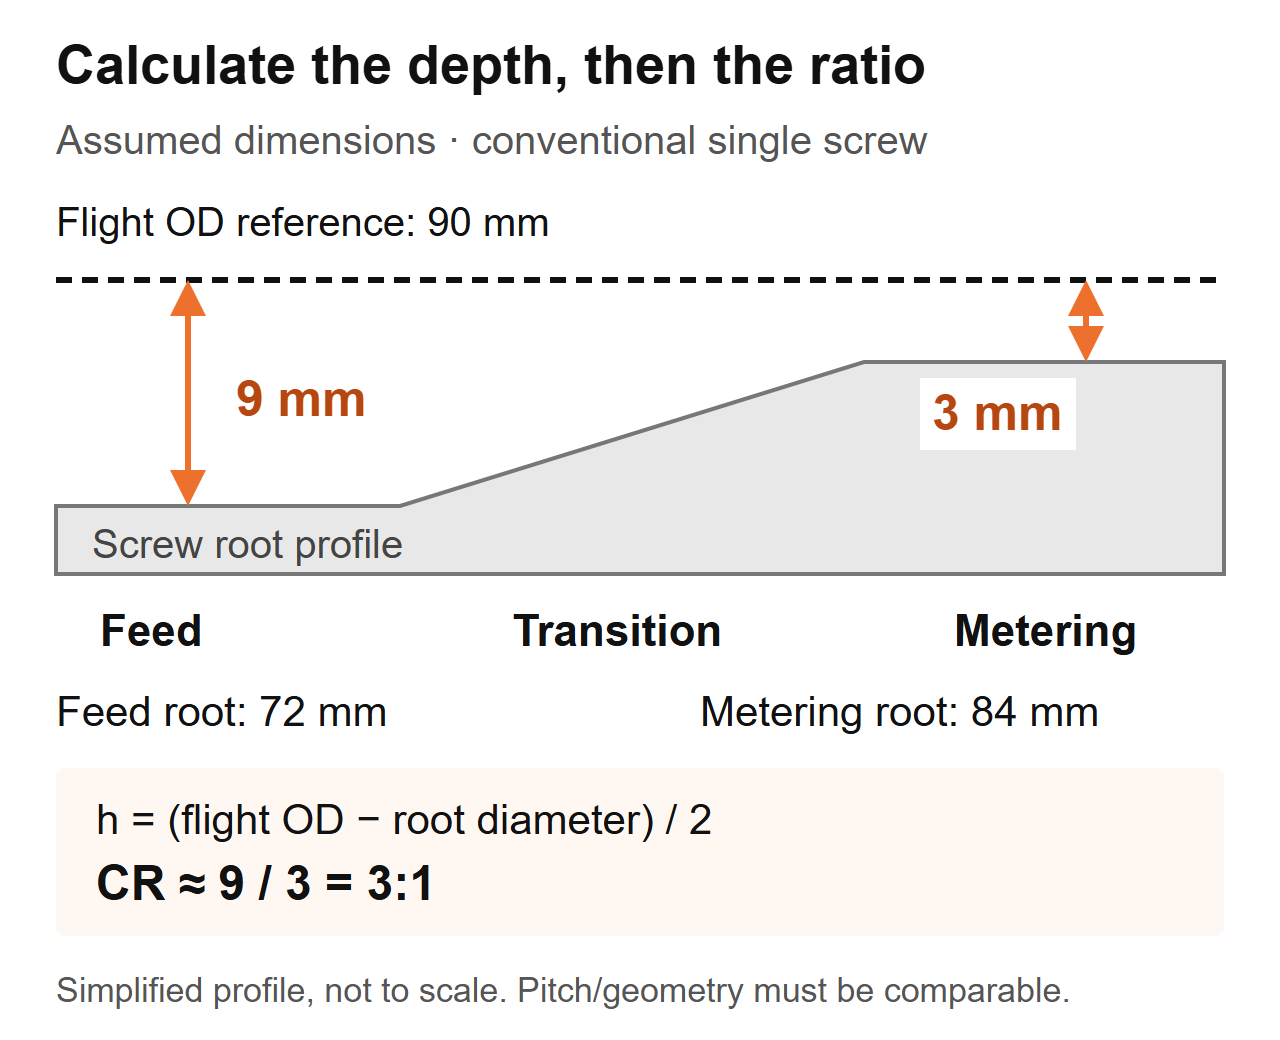 Hesablama sxemi: şərti vida üçün nəzərdə tutulan ölçülər. Profil sadələşdirilmişdir və istehsal rəsmi deyil.
Çıxarılan vinti yoxlayırsınızsa, eksenel yeri, ölçülmüş uçuş diametrini və kök diametrini birlikdə qeyd edin. Maşının izolyasiyası və təhlükəsiz çıxarılması proseduruna əməl edin, səthləri dəyişdirmədən komponenti təmizləyin və uyğun kalibrlənmiş alətlərdən istifadə edin. İstehsalçının yoxlama proseduru ölçmə metodunu və qəbul meyarlarını müəyyən etsin.
Barelin daxili diametrini uçuşun xarici diametri ilə əvəz etməyin. Bu hesablamaya vidadan barelə qədər olan boşluq daxildir. Aşınmış hissədə ölçülmüş həndəsənin hələ də orijinal dizaynı əks etdirdiyini düşünməyin: azaldılmış uçuş diametri dərinlik hesablamasını dəyişir. Orijinal rəsmini əldə edin və barel aşınmasını ayrıca ölçün. TheEJS xidmət müddəti bələdçisiuyğun vida və barel ölçülərinin nə üçün vacib olduğunu izah edir.
Niyə iki 3:1 vint fərqli şəkildə çıxış edə bilər?
Nisbət hər iki kanalın ölçüsünü müəyyən etmir. Eyni fərz edilən 90 mm nümunədə, ikinci vida 84 mm yem kökü və 88 mm ölçmə kökü ola bilər. Dərinlikləri 3 mm və 1 mm olacaq, buna görə də dərinlik nisbəti də 3: 1 olacaq. Bu, 9 mm/3 mm vintin ölçülü surəti olmayacaq.
| Müqayisə elementi | Güman edilən vint A | Güman edilən vida B | Alıcı nə qura bilər |
|---|---|---|---|
| Uçuş xarici diametri | 90 mm | 90 mm | Eyni nominal vida diametri |
| Kanalın dərinliyi | 9 mm | 3 mm | Fərqli mütləq yem həndəsəsi |
| Kanalın dərinliyinin ölçülməsi | 3 mm | 1 mm | Müxtəlif mütləq ölçmə həndəsəsi |
| Təxmini dərinlik nisbəti | 3:1 | 3:1 | Bərabər nisbət, bərabər vintlər deyil |
| Keçid uzunluğu və hündürlüyü | Müəyyən edilməyib | Müəyyən edilməyib | Performans müqayisəsi natamam olaraq qalır |
Bu nümunə yalnız ölçülü nəticəni dəstəkləyir. O, ötürmə qabiliyyəti fərqini, ərimə temperaturu fərqini və ya rezininizi hansı vintin işlətməsi lazım olduğunu müəyyən etmir. Bu suallar qalan həndəsə və iş şəraitini tələb edir.
Dəyişdirmə eyni spesifikasiyaya istinad edildikdə nəyi yoxlayırıq
EJS dəyişdirmə işində iki vint eyni diametrə, L/D və 3:1 sıxılma nisbətinə malik idi, lakin biri təmiz işlədi, digəri isə istiliyə həssas birləşməni həddindən artıq qızdırdı. Onların keçid bölmələri müxtəlif mövqelərdən başlamış və müxtəlif uzunluqlara malik idi. Buna görə də biz yalnız sitatdakı rəqəmləri deyil, zona profilini müqayisə edirik.
Əvəz edilmiş rəsmdə qidalanma hissəsinin harada bitdiyini və ölçmənin harada başladığını qeyd edin. Sonra həmin interval boyunca dərinliyi müqayisə edin. Nisbət son nöqtələri verir; profil kanalın onlar arasında necə dəyişdiyini göstərir. Heç biri digərinin əvəzedicisi deyil.
Elə buna görə də “sıxılmanı artırmaq” natamam dizayn təlimatıdır. Bəslənmə dərinliyinin artırılması və ölçmə dərinliyinin azaldılması həm nisbəti artırır, həm də vidanın müxtəlif hissələrini dəyişir. Hansı ölçünün dəyişdiyini, nəyin dəyişməz qalacağını və dəyişikliyin hansı ölçülmüş problemi həll etmək üçün nəzərdə tutulduğunu göstərin. Əks halda, təchizatçı və istehsal qrupu fərqli dəyişiklikləri müzakirə edə bilər.
Qətran, yem forması və doldurucular qərara necə təsir edir
Polimer adı tam yem spesifikasiyası deyil. Dərmanı, əlavələri, hissəcik formasını, nəm hazırlığını və qarışığın tutarlılığını qeyd edin. Qranullar, yerin kənarları və qeyri-müntəzəm lopalar qidalanma boğazında fərqli davranarkən eyni polimer adını daşıya bilər.Jim Franklandın sıxılma nisbəti müzakirəsiqatran tipini kifayət qədər seçim qaydası kimi qəbul etməkdənsə, kütlə sıxlığı və sürtünmə daxil olmaqla birlikdə qidalanma və ərimə hesab edir.
Lent dəyişdikdə verdiyimiz ilk sual
EJS sorğusu 90 mm vint, 30:1 L/D və 3:1 sıxılma nisbətini əhatə edirdi. Xəttin artan təzyiqi və uyğun olmayan divar qalınlığı var idi və ilkin tələb köhnəlmiş vintin surətini çıxarmaq idi. Orijinal istehsal qurğusu ilə müqayisədə indi bunkerə nəyin daxil olduğunu soruşduq. Zavod öz kənarını yemə qarışdırmağa başlamışdı. Bu dəyişiklik dəyişməmiş çertyoj qəbul edilməzdən əvvəl dəyişdirmə spesifikasiyasına aid idi.
Öz xəttiniz üçün hər şeyi “təkrar emal edilmiş plastik” kimi təsvir etməkdənsə, təmsil olunan yem nümunələrini toplayın. Müəyyən bir konteyner, doldurma üsulu və çəki prosedurundan istifadə edərək boş kütlə sıxlığını ölçün. Materialın sərbəst töküldüyünü və ya sıxıldığını qeyd edin; müxtəlif üsullarla əldə edilən iki nəticəni müqayisə etməyin. Şəkilləri miqyaslı daxil edin və qarışdırma üsulunu qeyd edin.
| Yem vəziyyəti | Toplanacaq məlumat | Həll etmək üçün dizayn sualı |
|---|---|---|
| Bakirə qranullar | Dərəcə, qranul forması, hazırlıq və cari sabit parametrlər | Qurulmuş həndəsə hələ də bu vəzifəyə uyğundurmu? |
| Pellet/yenidən üyüdülmə qarışığı | Qarışıq nisbəti, hissəcik ölçüsündə yayılma, toplu sıxlıq tutarlılığı | Lent bütün dövr ərzində ardıcıl olaraq qalırmı? |
| Film lopa və ya kənar bəzək | Forma, qidalanma üsulu, körpü müşahidələri və kütlə sıxlığı | Material yem bölməsinə etibarlı şəkildə daxil ola və doldura bilərmi? |
| Toz və ya quru qarışıq | Formulyasiya, axın davranışı və yem sistemi təfərrüatları | Qidalanma quruluşu bu material üçün uyğundurmu? |
| Doldurulmuş birləşmə | Doldurucunun növü və nisbəti, hazırlanması və aşınma tarixi | Ərimə, istilik və aşınma tələbləri birlikdə nələrdir? |
Bu cədvəli oxumayın, çünki "aşağı toplu sıxlıq həmişə daha yüksək nisbətə ehtiyac duyur." Həndəsə dəyişikliyi körpünü, seqreqasiyanı və ya uyğun olmayan qidalandırıcını avtomatik düzəldə bilməz. Sıxılma nisbətindən aşınma müqaviməti də seçilməməlidir. nəzərdən keçirinEJS vintli barel materialları təlimatıformula dəyişdikdə ayrıca.
Çox yüksək və ya çox aşağı? Vidanı dəyişdirməzdən əvvəl prosesi diaqnoz edin
Təzyiq artımı, əriməmiş hissəciklər və artan ərimə temperaturu araşdırmaq üçün səbəblərdir. Onlar sıxılma nisbətinin ölçüləri deyil. Faydalı diaqnostik ardıcıllıq, pozğunluğun qidalanma, ərimə, aşağı axının məhdudlaşdırılması və ya köhnəlmiş mexaniki həndəsədən başladığını müəyyən etməkdir.
Əvvəlcə eyni materialdan və məhsuldan istifadə edərək sabit bir tarixi qaçışla müqayisə edin. Kalıbı, ekran quruluşunu və ölçmə yerlərini ardıcıl saxlayın. Faktiki çıxışı, vida sürətini, ərimə temperaturunu, təzyiqi, sürücü yükünü və görünən qüsurları birlikdə qeyd edin. Barel temperatur parametrləri tək başına ərimə temperaturunu təyin etmir.
| Müşahidə | Həndəsə dəyişikliyindən əvvəl yoxlayır | Ərizəyə daxil edilməli olan sübutlar |
|---|---|---|
| Təzyiq və çıxış dəyişir | Hopper təchizatı, körpü, qidalandırıcı tutarlılığı, qarışıq dəyişiklikləri və məhdudiyyət | Zamana uyğunlaşdırılmış sürət, təzyiq və çıxış qeydləri |
| Əriməmiş hissəciklər görünür | Qidalanma dərəcəsi, ərimə şəraiti, qatran dəyişiklikləri, işləmə sürəti və vida profili | Qeydə alınmış əməliyyat nöqtəsi ilə əlaqəli nümunələr və ya fotoşəkillər |
| Ərimə temperaturu həddindən artıqdır | Faktiki ərimə oxunması, sürət, məhdudiyyət, soyutma və qarışdırıcı vəziyyəti | Ölçmə metodu, yeri və sabit işləmə oxunuşları |
| Çıxış dəyişməz rpm-ə düşür | Faktiki yem təchizatı, qatran vəziyyəti, kalıp/ekranlar və uyğun vint/barel aşınması | Dövr/dəqiqədə çıxış üstəgəl texniki xidmət və ölçmə qeydləri |
| Qara ləkələr və ya rəngsizləşmə artır | Material tarixi, durğun ərazilər, yaşayış şəraiti və təmizlik | Qüsur nümunəsi və qaçışda göründüyü zaman |
Niyə daha yüksək nisbət avtomatik təkmilləşdirmə deyil
Lin Jin və Mark A. Spalding, 2,5 düymlük ekstruder və 2,0-dan 3,6-a qədər olan beş sıxılma nisbətindən istifadə edərək idarə olunan LLDPE tədqiqatını bildirdi. Ölçmə dərinliyi 0,125 düym olaraq qaldı, qidalanma dərinliyi dəyişdi. 110-150 rpm-də daha yüksək nisbətli vintlər aşağı nisbətli dizaynlardan təxminən 5 ilə 10 °C daha yüksək ərimə temperaturu yaratdı. Bunlar EJS dəyişdirilməsi üçün temperatur proqnozu deyil, həmin avadanlıq, qatran və təcrübə üçün nəticələrdir. Müəlliflərə baxınsıxılma nisbəti performans tədqiqatı.
Ayrı birMark A. Spalding tərəfindən problemlərin həlli nümunəsibirinci mərhələ nisbəti 3.1 olan 6 düymlük, iki mərhələli ABS ekstruziya vintini təsvir edir. Əriməmiş material spiral bəndi maneə törətdi; təklif edilən dəyişdirmə bu nisbəti 2,5-ə endirdi. Bu universal ABS tövsiyəsi deyil, ərimə probleminə xüsusi dizayn cavabı idi.
Mühəndislik sualını tərtib etmək üçün bu nümunələrdən istifadə edin: vida tələb olunan iş nöqtəsində qəbul etdiyi bərk maddələri əridə bilərmi? Heç bir nümunəni ümumi qatran nisbəti cədvəlinə və ya ehtimal olunan EJS performans nəticəsinə çevirməyin.
Tək sıxılma nisbəti sayı kifayət etmədikdə
Sadə qidalanma dərinliyi/ölçmə dərinliyi müqayisəsi müəyyən edilmiş vida həndəsəsinə aiddir. Onu istifadə etməzdən əvvəl vida növünü və qidalanma quruluşunu müəyyənləşdirin. Bir dizayn üçün bildirilən nisbət digərində eyni şeyi ifadə etməyə bilər.
Bir maneə vidası materialı bərk və ərimə kanallarına ayırır. Onun təsviri yalnız iki şərti kök ölçmə deyil, kanalın təşkili və maneə həndəsəsini tələb edir. Havalandırmalı iki mərhələli vida birdən çox emal mərhələsinə malikdir; sitat gətirilən sıxılma nisbətinin hansı mərhələni təsvir etdiyini soruşun. Havalandırma sahəsi və aşağı axın nasos bölməsi bu tam dizaynın bir hissəsi kimi qiymətləndirilməlidir.Qrifin vida dizaynı müzakirəsimaneə kanallarını, iki mərhələli vintləri və yivli barellərin fərqli qidalanma davranışını əhatə edir.
Eynilə, daşqınla qidalanmanı idarə olunan və ya ac qidalanmadan fərqləndirin. Qidalanma rejimini spesifikasiyaya yazın. Əks halda, təchizatçı quraşdırılmış proses idarə olunan kütlə axını təmin edərkən tam yem kanalını qiymətləndirə bilər. Bu, aydınlaşdırmaq üçün bir sərhəd şərtidir, fərqli universal nisbət tətbiq etmək üçün bir səbəb deyil.
İki vintli ekstruderlər də öz həndəsəsinə və prosesin təsvirinə ehtiyac duyurlar. Adi tək vintli dərinlik qısayolunu bir-birinə qarışan cütə tətbiq etməyin və onun tam sıxılma davranışını tutduğunu fərz edin. Vida quruluşunu, fırlanma rejimini, element və ya uçuş profilini və istehsalçının rəsmini təmin edin.
Spesifikasiya aydın olmayanda bu suallardan istifadə edin:
- Bu şərti, maneə, iki mərhələli və ya iki vintli dizayndır?
- Göstərilən nisbət dərinliklərdən və ya kanal həcmlərindən hesablanır?
- Hansı yem və ölçmə yerləri hesablamanı müəyyən edir?
- Bu yerlər arasında meydança və ya kanalın təşkili dəyişirmi?
- Quraşdırılmış yem sistemi dizayn fərziyyəsinə uyğun gəlirmi?
Spesifikasiya maşinistin təxmin etməsini tələb etmədən bu suallara cavab verməlidir. Əgər bunu edə bilmirsə, surətə icazə verməzdən əvvəl tam profili əldə edin. “3:1” onun tərifi və tətbiqi məlum olduqda faydalıdır.
Mövcud vinti köçürməli və ya yenidən dizayn etməlisiniz?
Dəyişməmiş dəyişdirmə, quraşdırılmış həndəsənin qənaətbəxş keyfiyyət və məhsuldarlıq verdiyi, vəzifənin dəyişmədiyi və ölçülən aşınmanın pisləşməsini izah etdiyi zaman ağlabatan başlanğıc nöqtəsidir. Orijinal problem köhnəlməzdən əvvəl mövcud olduqda, kompozisiya dəyişdikdə və ya proses indi əvvəlki əməliyyat diapazonundan kənarda işlədikdə daha zəif seçim olur.
Kotirovkada iki qərarı ayırın: orijinal ölçüləri bərpa etmək və emal dizaynını dəyişdirmək. Aşınmış vida fərqli sıxılma nisbəti tələb etmədən dəyişdirilməsini tələb edə bilər. Əksinə, ölçülü bir vida artıq zavoda daxil edilən yemə uyğun gəlməyə bilər.

Təklifləri müqayisə etməzdən əvvəl dəyişikliyi müəyyənləşdirin
Təchizatçıya yazılı problem bəyanatı verin: məsələn, “daha yaxşı vida lazımdır” əvəzinə, qidalanma formasının dəyişdirilməsindən sonra təzyiq qeyri-sabitliyi. Əsas çertyoj və əməliyyat qeydlərini daxil edin. Təklif olunan dizayndan dəyişdirilmiş dərinlikləri, zona uzunluqlarını, meydançanı və hər hansı qarışdırma xüsusiyyətlərini müəyyən etməyi xahiş edin.
Mexanik uyğunluq baxışını ayrı saxlayın. Quraşdırılmış montaja qarşı iş uzunluğunu, sürücü ucun əlaqəni, montaj interfeyslərini və boşaltma təşkilini təsdiqləyin. Daha çox iş uzunluğu maşın səviyyəsində dəyişiklik tələb edə bilər; bu, adi bir düşmə ehtimalı deyil. Kotirovkada daha yüksək L/D təyinatı artan tutum gözləntisinə deyil, ölçü yoxlamasına səbəb olmalıdır.
Sonra müqayisə şərtləri və qəbul meyarları ilə razılaşın. Sınaqdan əvvəl materialı, məhsulu, əməliyyat nöqtələrini, keyfiyyət yoxlamalarını və istehsal ölçülərini müəyyənləşdirin. Bir neçə dizayn xüsusiyyətləri birlikdə dəyişirsə, sınaq tam dəyişdirməni qiymətləndirir; yalnız sıxılma nisbətinin nəticəyə səbəb olduğunu müəyyən edə bilməz.
TheEJS ekstruder vintli barel məhsul səhifəsiəvəz sorğusu üçün müvafiq başlanğıc nöqtəsidir. Müzakirə ümumi polimer çeşidinə deyil, quraşdırılmış maşına aid olması üçün faktiki tətbiq və çertyoj təqdim edin.
EJS nə göndərilməli və dəyişdirməni necə təsdiqləmək olar
Faydalı sorğu fabrikə emal tələbini istehsal edilə bilən çertyojla əlaqələndirməyə imkan verir. Səhv olduğunu düşünsəniz belə, orijinal spesifikasiyanı göndərin, sonra nəyin dəyişdiyini müəyyənləşdirin. Köhnə rəsm səssizcə istehsal təlimatına çevrilməməsi üçün təftiş nömrələrini görünən saxlayın.
Aşağıdakı məlumatları daxil edin:
- Maşın istehsalçısı, modeli, vida növü və quraşdırılmış komponent istinadları.
- Uçuş diametri, iş uzunluğu, sürücü ucun ölçüləri və barel/interfeys təsvirləri.
- Yem və ölçmə dərinlikləri, zona sərhədləri, meydança profili və qarışdırma xüsusiyyətləri.
- Qatran dərəcəsi, əlavələr, doldurucunun yüklənməsi, yem forması və hazırlanma qaydası.
- Qidalandırıcının təşkili, normal dövr/dəq, çıxış, ərimə temperaturu və təzyiq göstəriciləri.
- Qüsur nümunələri, texniki xidmət tarixi və mövcud uyğun vida/barel ölçmələri.
- Tələb olunan məhsul keyfiyyəti və qəbul üçün iş şəraiti.
Yalnız uğurlu başlanğıcı deyil, sabit istehsalı müqayisə edin
Quraşdırıldıqdan sonra maşın təchizatçısının təhlükəsiz istismara vermə təlimatlarına əməl edin. Təsdiq edilmiş materialı və quraşdırmanı təsdiqləyin, prosesin sabitləşməsinə icazə verin və müəyyən edilmiş intervalda oxunuşları toplayın. Çıxışı vida sürətindən təxmin etmək əvəzinə, razılaşdırılmış çəki metodu ilə qeyd edin.
Müqayisə üçün xüsusi çıxışı rpm-ə bölünən ölçülmüş kütlə çıxışı kimi hesablayın. Çıxış vahidlərini görünən saxlayın, məsələn, rpm başına kq/saat. Bu dəyəri yalnız keyfiyyət, faktiki ərimə temperaturu, təzyiq və sürücü yükü ilə müqayisə edin. Məhsul spesifikasiyadan kənara çıxarsa və ya proses qeyri-sabit olarsa, daha yüksək rəqəm təkmilləşdirməni göstərmir.
| Sınaq protokolu | Ardıcıl qeyd edin | Niyə faydalıdır |
|---|---|---|
| Yem | Dərəcə, lot, qarışıq və hazırlıq | Həndəsə ilə əlaqəli olmayan dəyişiklikləri müəyyən edir |
| Əməliyyat nöqtəsi | Sürət, temperaturun qurulması və qidalanma rejimi | Müqayisəni təkrarlana bilən edir |
| İstehsal | Zamanlanmış kütləvi çıxış və məqbul məhsul | Ümumi istehsalı faydalı istehsaldan ayırır |
| Prosesin vəziyyəti | Faktiki ərimə temperaturu, təzyiq və sürücü yükü | Təkcə çıxışla gizlədilən güzəştləri ortaya qoyur |
| Keyfiyyət | Razılaşdırılmış ölçülər, görünüş və qüsurların yoxlanılması | Əvəz olunanın vəzifəyə uyğun olub-olmadığını müəyyən edir |
Əməliyyat nöqtələrini dəyişdirərkən müqayisəni təkrarlayın və eyni ölçmə yerlərini saxlayın. Problem qalırsa, qeydləri çertyoj revizyonu və nümunə identifikatorları ilə geri göndərin. ƏlaqəEJS Sənayesimüəyyən bir səbəb olmadan sıxılma nisbətinin dəyişdirilməsini tələb etməkdənsə, həmin paketlə.
Dəyişdirmə vintinizi müzakirə edin
Quraşdırılmış vint, faktiki qidalanma və emal problemini təsvir edin. Düymə EJS-ə e-poçt layihəsini açır; göndərməzdən əvvəl çertyojları və fotoşəkilləri əlavə edə bilərsiniz.
Tez-tez verilən suallar
Ekstruziya vidasının sıxılma nisbəti nədir?
Bu, ekvivalent uçuşlar üzərində qidalanma bölməsi kanalının həcminin ölçmə bölməsi kanalının həcminə nisbətidir. Müqayisə olunan meydança və kanal həndəsəsi olan adi vida üçün qidalanma dərinliyinin ölçmə dərinliyinə bölünməsi faydalı bir təxmini təmin edir. Bu təzyiq nisbəti və ya çıxış zəmanəti deyil, həndəsi nisbətdir.
Kök diametrlərindən sıxılma nisbətini necə hesablamaq olar?
Hər bir radial kanalın dərinliyini uçuşun xarici diametri mənfi kök diametri kimi hesablayın, ikiyə bölün. Sonra qidalanma dərinliyini ölçmə dərinliyinə bölün. Müəyyən edilmiş qidalanma və ölçmə yerlərindən, ardıcıl vahidlərdən və müvafiq uçuş diametrlərindən istifadə edin. Barel çuxurunun diametrindən istifadə etməyin və ya köhnəlmiş vintin hələ də orijinal rəsminə uyğun olduğunu düşünməyin.
3:1 vida hər qatran üçün uyğundurmu?
Xeyr. Eyni nisbət müxtəlif mütləq kanal dərinliklərini və keçid profillərini təsvir edə bilər. Uyğunluq həmçinin xüsusi sinifdən, yem formasından, əlavələrdən, qidalanma təşkilindən və iş şəraitindən asılıdır. Nisbi universal qatran tövsiyəsi kimi qəbul etməkdənsə, tam həndəsə və müəyyən edilmiş istehsal tələbi ilə başlayın.
Artan sıxılma nisbəti çıxışı artırırmı?
Mütləq deyil. Besləmə dərinliyinin dəyişdirilməsi və ölçmə dərinliyinin dəyişdirilməsi, hər ikisi nisbəti artırsa belə, vintin müxtəlif hissələrinə təsir göstərir. Qidalanma, ərimə və aşağı axın şərtləri birlikdə nəzərə alınmalıdır. Dəyişdirməyə qərar verməzdən əvvəl sabit ölçülmüş məhsulu məhsulun keyfiyyəti, faktiki ərimə temperaturu, təzyiq və sürücü yükü ilə müqayisə edin.
Aşınmış vintlər rəsm nisbətini dəyişdirmədən problem yarada bilərmi?
Bəli. Rəsm indiki vəziyyəti deyil, nəzərdə tutulan həndəsəni təsvir edir. Vida və lüləni müvafiq mövqelərdə ölçün və təsdiq edilmiş orijinal ölçülərlə müqayisə edin. Sıxılma nisbəti etiketi iş boşluğunu təsvir etmir və bu etiketin surəti ölçülməmiş aşınma problemini həll etmir.
İki vintli və ya maneə dizaynları üçün eyni hesablamadan istifadə edə bilərəmmi?
Adi tək kanallı dərinlik qısayolunun tətbiq olunduğunu düşünməyin. Əvvəlcə kanal quruluşunu, vida tipini və hesablama yerlərini müəyyənləşdirin. Baryer kanalları, mərhələli vintlər və bir-birinə qarışan qoşa vintlər daha dolğun həndəsə təsvirini tələb edir. Dəyişdirmə spesifikasiyasında istifadə etməzdən əvvəl dizaynerdən hansı həcmlərin və ya dərinliklərin göstərilən nisbəti müəyyən etdiyini soruşun.